एथेना इन्जिनियरिङ S.r.l.
समाचार

केन्द्रापसारक पम्प ओभरप्रेसर फुट्ने रोकथाम

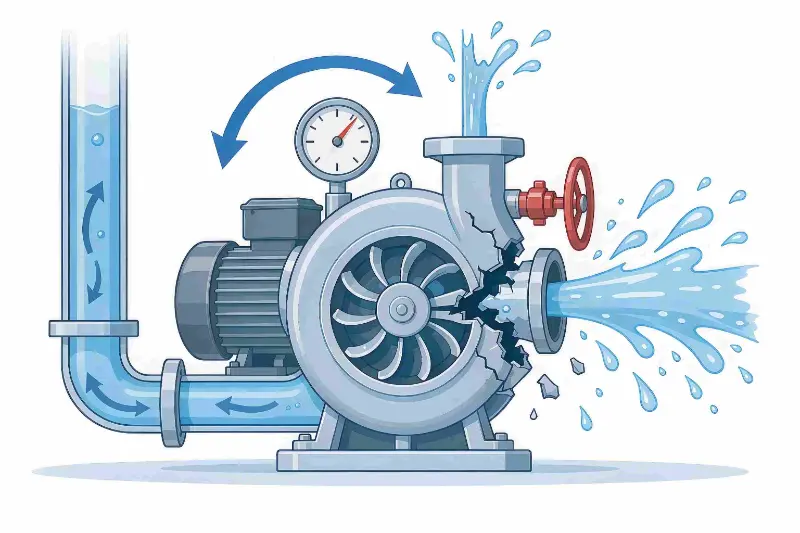
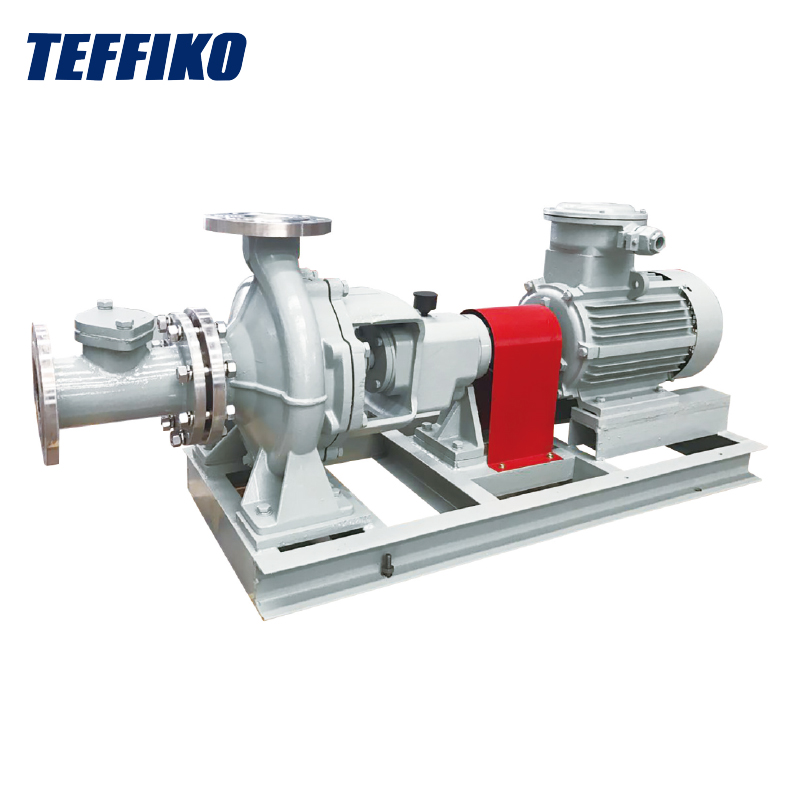
चित्र: डिस्चार्ज भल्भ क्लोजरको कारणले गर्दा बन्द-भल्भ दबाव निर्माणको योजनाबद्ध, पम्प आवरण फुट्ने र मध्यम इजेक्शनको परिणामस्वरूप

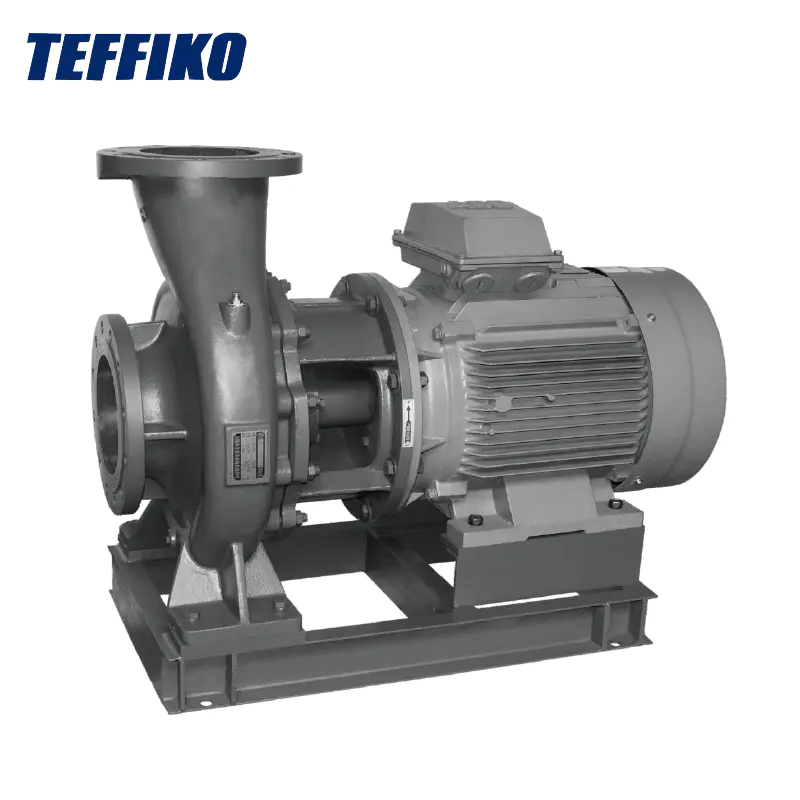
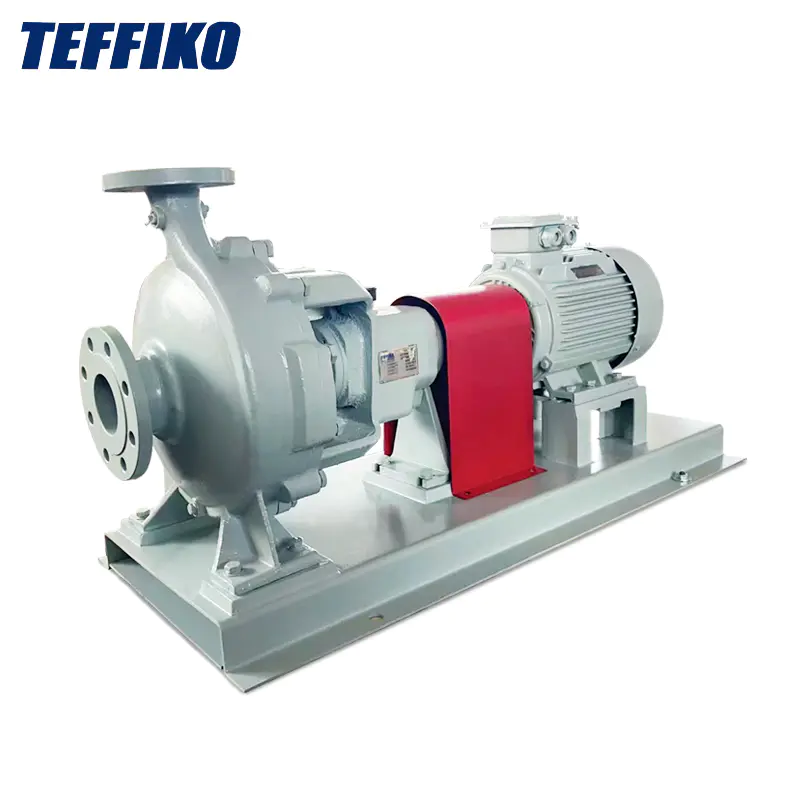
धेरै जसो पम्प बडी फुट्नेहरू डेड-हेडिङ (क्लोज्ड-भल्भ प्रेसर बिल्डअप), त्रुटिपूर्ण रिमोट स्टार्ट-अप, र स्वचालित इन्टरलकहरूको विफलताबाट उत्पन्न हुन्छन्। यस लेखले भल्भ प्रमाणीकरण, अपरेटिङ प्रक्रियाहरू, र इन्स्ट्रुमेन्टेसन इन्टरलक मर्मतसम्भारको व्याख्या गर्न म्यानुअल, रिमोट, र स्वचालित स्टार्ट/स्टप परिदृश्यहरूलाई सम्बोधन गर्दछ, जसले गर्दा रोकथामकेन्द्रापसारक पम्पअत्यधिक दबाव फुट्ने घटनाहरू।टेफिकोकेन्द्रापसारक पम्प परिचालन सुरक्षालाई सधैं प्राथमिकतामा राखेको छ र पम्प शरीर फुट्ने खतराहरूको लागि पूर्ण सुरक्षित सञ्चालन र मर्मत मार्गदर्शन प्रदान गर्दछ। मौलिक रूपमा यस्ता घटनाहरूबाट बच्न, एक मात्र हार्डवेयर सुरक्षामा भर पर्न सक्दैन; भल्भ प्रमाणीकरण, रिमोट कन्फर्मेसन, र स्वचालित इन्टरलक व्यवस्थापन प्रत्येक सुरु/स्टप अपरेशनमा लागू गरिनुपर्छ।

पम्प फुट्ने मुख्य कारणहरू

डेड-हेडिङ (बन्द भल्भ विरुद्ध सञ्चालन) पम्प बडी फुट्ने ठूलो संख्याको भौतिक मूल कारण हो, र स्वचालित नियन्त्रण प्रणालीहरूले यो जोखिमलाई बढाउँछ:


  • दुबै इनलेट र आउटलेट भल्भहरू बन्द गरेर पम्प सुरु गर्दै, इम्पेलरले फँसिएको तरललाई निरन्तर उत्तेजित गर्छ; मेकानिकल ऊर्जा तातोमा रूपान्तरण हुन्छ, तरल वाष्पीकरण हुन्छ र दबाब बढ्छ, र छोटो समयमा यो पम्प आवरणको दबाव मूल्याङ्कन भन्दा बढ्छ;
  • जब पम्प केन्द्रीय नियन्त्रण कक्षबाट टाढाबाट सुरु हुन्छ, अपरेटरहरूले साइटमा भल्भ स्थिति पुष्टि गर्न सक्दैनन्, भल्भहरू रिसेट नगरिएको बेला मर्मत पछि अन्धाधुन्ध रूपमा सुरु गर्न सजिलो बनाउँदछ;
  • जब स्तर-ट्रिगर गरिएको स्वचालित स्टार्ट-अप हुन्छ, लाइन भल्भहरू अझै मर्मतका लागि बन्द हुन सक्छ, र पम्प त्यसपछि साइटमा कोही पनि दबाबमा चल्दैन;
  • कम-प्रवाह र उच्च-तापमान इन्टरलकहरू जुन विस्तारित अवधिको लागि अनक्यालिब्रेट हुन्छन्, सुरक्षा गर्न असफल हुन्छन्, र प्रणालीले स्वचालित रूपमा बन्द गर्न सक्दैन र अत्यधिक दबाव पछि दबाब कम गर्न सक्दैन।


औद्योगिक दुर्घटना केस स्टडी

एउटा सानो देखि मध्यम आकारको रासायनिक कच्चा माल भण्डारण ट्याङ्की सुविधामा, भण्डारण ट्याङ्की स्थानान्तरण केन्द्रापसारक पम्पको मर्मत पूरा भएपछि, मर्मत टोलीले उपकरणलाई पुनर्स्थापित गर्यो तर डिस्चार्ज भल्भ खोल्न बिर्सियो, त्यसपछि पम्पलाई स्वचालित मोडमा स्विच गर्यो। ट्याङ्की स्तर संकेतहरूको आधारमा पम्प सुरु भयो र स्वचालित रूपमा बन्द भयो, साइटमा कोही पनि छैन। जब ट्याङ्की स्तर सेट ट्रिगर मानमा बढ्यो, PLC प्रणालीले स्वचालित रूपमा केन्द्रापसारक पम्प सुरु गर्यो। सिल गरिएको पम्प च्याम्बरमा तरल पदार्थ इम्पेलर द्वारा लगातार उत्तेजित थियो; केवल 90 सेकेन्ड भित्रमा माध्यम द्रुत रूपमा तातियो र वाष्पीकरण भयो, र पम्प भित्रको दबाब बढ्दै गयो। किनभने प्लान्टको कम-फ्लो इन्टरलक दुई वर्ष भन्दा बढीको लागि क्यालिब्रेट गरिएको थिएन, यसको सेन्सर कब्जा भयो र असफल भयो, र कुनै बन्द सुरक्षा ट्रिगर गरिएको थिएन। अन्ततः पम्प आवरण फुट्यो र उच्च-तापमान माध्यम बाहिर छर्कियो, साइटमा उपकरणहरू नष्ट भयो र आपतकालीन उत्पादन-लाइन बन्द गर्न बाध्य भयो, परिणामस्वरूप पर्याप्त मर्मत र डाउनटाइम घाटा भयो। घटना पछिको अनुसन्धान प्रतिवेदनले दुईवटा मूल कारणहरू पहिचान गर्यो: मर्मतसम्भार पछि साइटमा भल्भ स्थिति पुन: प्रमाणित गर्न असफल, र सुरक्षा इन्टरलक लामो समयसम्म कार्यात्मक परीक्षण बिना गएको थियो।

निष्कर्ष: अटेन्डेड अपरेशन + भल्भहरू रिसेट हुन सकेन + असफल इन्टरलकहरू - यी तीनवटा कारकहरूको संयोजनबाट मात्र फुटेको परिणाम हो, र यदि कुनै एकलाई नियन्त्रण गरिएको भए त्यसबाट बच्न सकिन्छ।

म्यानुअल अन-साइट पम्प स्टार्ट: भल्भ स्थिति प्रमाणीकरण रक्षाको पहिलो रेखा हो

कडाईका साथ सबै भल्भहरूको स्थिति प्रमाणित गर्नुहोस्

पम्प सुरु गर्नु अघि, प्रत्येक लाइन भल्भलाई बन्द भल्भबाट सुरु हुनबाट रोक्नको लागि वस्तुद्वारा वस्तु पुष्टि गर्नुपर्छ:


  • मुख्य प्रक्रिया लाइन: तरल पम्प च्याम्बर सहज रूपमा प्रवेश गर्न सुनिश्चित गर्न सक्शन भल्भ पूर्ण रूपमा खुला राख्नुहोस्;
  • सबै सहायक भल्भहरू जस्तै भेन्ट भल्भ, ड्रेन भल्भ र ब्लोडाउन भल्भहरू बन्द राख्नुहोस्;
  • प्राइमिङ र भेन्टिङ्ग पूरा गर्न पम्प बडी एयर रिलिज भल्भ खोल्नुहोस्, पम्पबाट सबै हावा बाहिर निकाल्नुहोस्, र cavitation र सुख्खा दौड रोक्न;
  • डिस्चार्ज भल्भ थोरै खुला वा पूर्ण रूपमा बन्द राख्नुहोस्; इनलेट र आउटलेट एकै साथ अवरुद्ध भएको पम्प कहिल्यै सुरु नगर्नुहोस्।


मानकीकृत चेकलिस्टमा भल्भ जाँचहरू समावेश गर्नुहोस्

भल्भ खुला/बन्द स्थितिहरू सुरक्षित पम्प सञ्चालन सुनिश्चित गर्नको लागि महत्वपूर्ण नियन्त्रण बिन्दुहरू हुन् र उपकरण कार्य निर्देशनहरू र स्टार्ट-अप चेकलिस्टहरूमा औपचारिक रूपमा हुनुपर्छ। अपरेटरहरूले प्रत्येक वस्तुलाई जाँच गरेर, अनुभवमा निर्भरता हटाएर र संस्थागत नियन्त्रणहरू मार्फत मानव त्रुटि घटाएर पुष्टि गर्नुपर्छ।

रिमोट सेन्ट्रल-कन्ट्रोल पम्प स्टार्ट: साइटमा पुष्टिकरण चरण आवश्यक छ

रिमोट स्टार्ट-अप दबाब-बिल्डअप फुट्नेहरूको लागि उच्च-फ्रिक्वेन्सी परिदृश्य हो; केन्द्रीय नियन्त्रण स्क्रिनमा मात्र भर पर्दा वास्तविक साइट सर्तहरू पुष्टि गर्न सक्दैन:


  • कन्ट्रोल रुमले स्टार्ट कमाण्ड जारी गर्नु अघि, पम्प एक क्लिकमा सुरु गर्नु हुँदैन।
  • जब अपरेटरहरूले भल्भहरू प्रमाणित गर्न साइटमा जान सक्दैनन्, सबै भल्भहरू सही स्थानहरूमा रिसेट गरिएको छ भनी भौतिक रूपमा पुष्टि गर्न एक साइट निरीक्षकलाई नियुक्त गरिनुपर्छ;
  • साइटमा पुष्टिकरण प्राप्त गरेपछि मात्र केन्द्रीय नियन्त्रणले स्टार्ट कमाण्ड जारी गर्न सक्छ, नियन्त्रण स्क्रिन र वास्तविक साइट भल्भ स्थिति बीचको बेमेललाई रोक्न।


स्वचालित स्टार्ट/स्टप पम्पहरू: भल्भलाई मर्मतसम्भार पछि नरिसेट हुनबाट रोक्नमा फोकस गर्नुहोस्

धेरै ट्याङ्की खाली गर्ने पम्पहरू स्वचालित स्टार्ट/स्टप र अटेन्डिङका लागि लेभल इन्स्ट्रुमेन्टेसन र PLC कार्यक्रमहरूमा निर्भर हुन्छन्, जसले जोखिमलाई अझ बढी बनाउँछ।

स्वचालित मोड संलग्न गर्नु अघि साइटमा पुन: निरीक्षण अनिवार्य छ

मर्मतसम्भार वा पाइपलाइन कार्य पछि, र स्वचालित नियन्त्रण मोडमा स्विच गर्नु अघि, सबै भल्भहरू साइटमा पुन: प्रमाणित गरिनु पर्छ: इनलेट भल्भ पूर्ण रूपमा खुला, डिस्चार्ज भल्भ यसको स्टार्ट-अप प्रिसेट स्थितिमा, र सबै भेन्ट भल्भहरू बन्द। सामान्य जोखिम परिदृश्य: जब ट्याङ्की स्तर उच्च बिन्दुमा पुग्छ, स्वचालित नियन्त्रण प्रणालीले पम्प सुरु गर्छ, तर मर्मतसम्भार पछि डिस्चार्ज भल्भ बन्द रहन्छ, सीधा डेड-हेड प्रेशर निर्माण हुन्छ जसले छोटो समयमा पम्प केसिङ फुट्छ।

अटेन्डेड-अपरेशन ग्याप बन्द गर्न इन्स्ट्रुमेन्टेसन इन्टरलकहरूमा भर पर्नुहोस्

लाइन भल्भ बन्द हुँदा स्वचालित रूपमा पम्प सुरु हुनबाट रोक्नको लागि, इन्स्ट्रुमेन्टेसन सुरक्षा उपकरणहरूको पूर्ण सेट स्थापना हुनुपर्छ:


  • कम-प्रवाह इन्टरलक: यसले रेखा प्रवाह निगरानी गर्दछ; जब शून्य प्रवाह विस्तारित अवधिको लागि रहन्छ, यसले यसलाई डेड-हेड अपरेशनको रूपमा पहिचान गर्दछ र स्वचालित रूपमा मोटरको शक्ति काट्छ;
  • उच्च-तापमान इन्टरलक: यसले पम्प आवरण तापमान निगरानी गर्दछ; जब दबाव निर्माणबाट तापक्रम वृद्धि थ्रेसहोल्डमा पुग्छ, यो तरल पदार्थलाई वाष्पीकरण र दबाबबाट रोक्नको लागि तुरुन्तै बन्द हुन्छ;
  • ओभरप्रेसर इन्टरलक: जब डिस्चार्ज दबाब सीमा नाघ्छ यसले शटडाउन ट्रिगर गर्दछ, दोहोरो सुरक्षाको लागि सुरक्षा भल्भसँग संयोजनमा काम गर्दछ;
  • नियमित मर्मत परीक्षण: एक निश्चित मासिक तालिकामा इन्टरलक प्रणाली क्यालिब्रेट गर्नुहोस्, शून्य-प्रवाह र अत्यधिक दबाव अवस्थाहरू अनुकरण गर्नुहोस्, र सुरक्षित सेन्सरहरू र असफल इन्टरलक कार्यक्रमहरूको कारण सुरक्षा ब्लाइन्ड स्पटहरू हटाउँदै, सुरक्षा कार्यहरूले सही रूपमा कार्य गर्दछ भनेर पुष्टि गर्नुहोस्।


हार्डवेयर ब्याकस्टप: पम्प शरीर फुट्ने विरुद्ध दोहोरो सफ्टवेयर र हार्डवेयर सुरक्षा

परिचालन नियन्त्रणहरूले मानव त्रुटिलाई सम्बोधन गर्दछ, जबकि हार्डवेयर सुरक्षाले अन्तिम सुरक्षा रेखा राख्छ:


  • पम्प डिस्चार्जा रिलीफ सेफ्टी भल्भ वा फुट्ने डिस्कमा स्थापना गर्नुहोस्, जसले स्वचालित रूपमा अत्यधिक दबावको समयमा दबाब कम गर्छ र पम्प भित्रको उच्च चाप छोड्छ;
  • पम्पलाई कम प्रवाहमा लामो समयसम्म डेड-हेडेड चलाउन र तरल पदार्थलाई बढी तताउनबाट रोक्न न्यूनतम-प्रवाह पुन: सर्कुलेशन लाइन स्थापना गर्नुहोस्;
  • ज्वलनशील वा विस्फोटक मिडिया पठाउँदा, विस्फोट-प्रूफ मोटर प्रयोग गर्नुहोस्, उचित स्थिर ग्राउन्डिङ सुनिश्चित गर्नुहोस्, र मध्यम चुहावट पछि रासायनिक विस्फोट रोक्न;
  • नियमित रूपमा पर्खाल-मोटाई परीक्षण गर्नुहोस् र तुरुन्तै पम्प क्यासिङहरू प्रतिस्थापन गर्नुहोस् जुन क्षरण वा विकसित दरारहरूबाट पातलो भएको छ, कम आवरणको दबाब वहन गर्ने क्षमताको कारणले गर्दा समयपूर्व फुट्नबाट बच्न।


दैनिक सञ्चालन र मर्मतसम्भारमा सामान्य गलत धारणाहरू


  • गलत धारणा: केवल म्यानुअल स्टार्ट-अप नियन्त्रण गर्न आवश्यक छ; स्वचालित पम्पहरूलाई साइटमा निरीक्षणको आवश्यकता पर्दैन। स्वचालित स्टार्ट/स्टपको साथ त्यहाँ कुनै म्यानुअल सुपरिवेक्षण हुँदैन, र अपूर्ण भल्भ निरीक्षण र रिसेटबाट डेड-हेड जोखिम वास्तवमा ठूलो हुन्छ; स्वचालित मोड संलग्न गर्नु अघि भल्भहरू साइटमा पुन: प्रमाणित गरिनुपर्छ।
  • गलत धारणा: एक पटक इन्टरलकहरू स्थापना गरिसकेपछि, थप ध्यान आवश्यक पर्दैन। अशुद्धताहरूले सजिलै दबाब र प्रवाह सेन्सरहरू जाम गर्न सक्छन्; लामो समयसम्म परीक्षणको अभावले इन्टरलक विफलता निम्त्याउँछ, प्रणालीलाई अत्यधिक दबाबमा स्वचालित रूपमा बन्द गर्न असमर्थ छोड्छ।
  • गलत धारणा: संक्षिप्त डेड-हेडेड स्टार्ट-अप कुनै ठूलो कुरा होइन। सिल गरिएको पम्प च्याम्बरमा, तरल पदार्थ दशौं सेकेन्डमा तातो र वाष्पीकरण हुन्छ, दबाब तीव्र रूपमा बढ्छ, र घटना अत्यन्त छिटो विकास हुन्छ।


सारांश: कसरी पम्प शरीर फुट्न रोक्न

सम्पूर्ण सुरक्षा प्रणालीमा तीन तहहरू छन्:


  • तह १ - परिचालन नियन्त्रण:साइट स्टार्ट-अपको समयमा वस्तुद्वारा भल्भ वस्तु प्रमाणित गर्नुहोस्; रिमोट स्टार्ट-अपलाई साइटमा पुष्टिकरणसँग जोडिएको हुनुपर्छ; स्वचालित मोड संलग्न गर्नु अघि पूर्ण वाल्व पुन: निरीक्षण; र चेक वस्तुहरूलाई लिखित चेकलिस्टमा औपचारिक बनाउनुहोस्;
  • तह २ — स्वचालित-नियन्त्रण संरक्षण:कम-प्रवाह, उच्च-तापमान, र ओभरप्रेसर इन्टरलकहरू सुसज्जित गर्नुहोस्; नियमित परीक्षण पालन; र अप्रत्याशित सञ्चालन अन्तर्गत मृत-हेडेड निष्क्रिय दौडबाट बच्न;
  • तह ३ — हार्डवेयर ब्याकस्टप:दबाव-राहत उपकरणहरू र पुन: परिसंचरण लाइनहरू स्थापना गर्नुहोस्, र नियमित आधारमा क्षरणको लागि पम्प बडी परीक्षण गर्नुहोस्।


सेन्ट्रीफ्यूगल पम्प फुट्ने अधिकांश उपकरणको गुणस्तर समस्या होइन, बरु स्वचालित-नियन्त्रण सुरक्षाको विफलतासँग मिलेर भल्भको गलत कार्यको परिणाम हो।टेफिकोउद्यमहरूले तीन स्टार्ट/स्टप मोडहरू-म्यानुअल, रिमोट, र स्वचालित-मा सुरक्षा व्यवस्थापनलाई मानकीकरण गर्न पूर्ण-प्रक्रिया सुरक्षा सुरक्षा लागू गर्न, र पम्प बडी ओभरप्रेसर फुटेर उत्पन्न हुने उत्पादन सुरक्षा खतराहरूलाई निरन्तर घटाउन सिफारिस गर्दछ।


सम्बन्धित समाचार
मलाई एउटा सन्देश छोड्नुहोस्
  • BACK TO ATHENA GROUP
  • X
    हामी तपाईंलाई राम्रो ब्राउजिङ अनुभव प्रदान गर्न, साइट ट्राफिक विश्लेषण र सामग्री निजीकृत गर्न कुकीहरू प्रयोग गर्छौं। यो साइट प्रयोग गरेर, तपाईं कुकीहरूको हाम्रो प्रयोगमा सहमत हुनुहुन्छ। गोपनीयता नीति
    अस्वीकार गर्नुहोस्स्वीकार गर्नुहोस्